Domain premium-webshop.de kaufen?
Wir ziehen mit dem Projekt
premium-webshop.de um.
Sind Sie am Kauf der Domain
premium-webshop.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain premium-webshop.de kaufen?
Ist der trocken abwischbare Stift nicht mehr trocken abwischbar?
Es ist möglich, dass der trocken abwischbare Stift nach längerer Verwendung oder unsachgemäßer Lagerung seine trocken abwischbare Eigenschaft verliert. In diesem Fall kann er möglicherweise nicht mehr vollständig von der Oberfläche entfernt werden, auf der er verwendet wurde. Es ist ratsam, den Stift regelmäßig zu überprüfen und gegebenenfalls zu ersetzen, um beste Ergebnisse zu erzielen. **
Was tun, wenn Brillenputztücher trocken geworden oder trocken gewesen sind?
Wenn Brillenputztücher trocken geworden sind, kannst du sie mit etwas Wasser befeuchten, um sie wieder benutzen zu können. Alternativ kannst du auch spezielle Brillenreinigungssprays oder -tropfen verwenden, um die Tücher wieder feucht zu machen. Wenn die Tücher bereits längere Zeit trocken waren, ist es möglicherweise besser, neue Tücher zu verwenden, da sie möglicherweise nicht mehr effektiv reinigen. **

Ähnliche Suchbegriffe für Trocken
Top-Angebote
Produkte zum Begriff Trocken:
-
Steireif, Alexander: Handbuch Online-ShopHandbuch Online-Shop , Strategien, Erfolgsrezepte, Lösungen für wirkungsvollen E-Commerce. Der Leitfaden für Ihren Erfolg im Online-Handel , Sport-Stoßdämpfer > Sportfederung , Auflage: 3. Auflage, Erscheinungsjahr: 20211223, Produktform: Leinen, Titel der Reihe: Rheinwerk Computing##, Autoren: Steireif, Alexander~Rieker, Rouven Alexander~Bückle, Markus, Edition: ENL, Auflage: 22003, Auflage/Ausgabe: 3. Auflage, Seitenzahl/Blattzahl: 892, Themenüberschrift: BUSINESS & ECONOMICS / E-Commerce / Online Trading, Keyword: Web-Shops; Shopware; Magento; E-bay; Amazon-Marketplace; Kunden-Support; Online-Marketing; Usability User Experience UX; Digital-Marketing; Online-Shops erstellen; WordPress; DSGVO; Bitcoin; Bücher Grundlagen Kurse Tipps Workshops Tutorials Wissen; Conversion-Monitoring, Fachschema: Informatik~Internet~Surfen (Internet)~E-Business~Electronic Commerce - E-Commerce~E-Venture~Internet / Electronic Commerce~Net Economy~Electronic Marketing - Online-Marketing~Marketing / Electronic Commerce~Direktmarketing - Direktvermarktung~Marketing / Direktmarketing, Fachkategorie: Informatik~Internet, allgemein~Computernetzwerke und maschinelle Kommunikation~E-Commerce, E-Business~Direktmarketing / Telemarketing, Sprache: Deutsch, Warengruppe: HC/Datenkommunikation/Netze/Mailboxen, Fachkategorie: Online-Marketing, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Rheinwerk Verlag GmbH, Verlag: Rheinwerk Verlag GmbH, Verlag: Rheinwerk Verlag GmbH, Länge: 248, Breite: 186, Höhe: 55, Gewicht: 1777, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0090, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 265962949,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
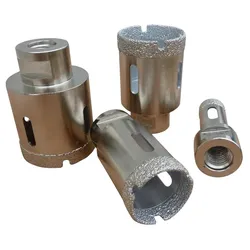
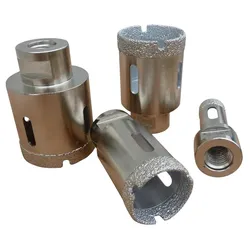
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
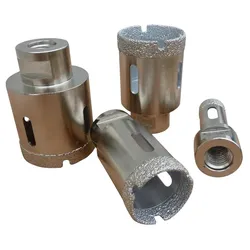
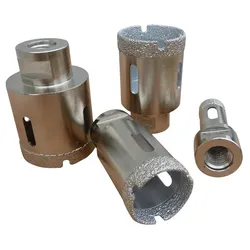
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter


-
Sind Muffins trocken?
Muffins können trocken sein, wenn sie zu lange gebacken wurden oder wenn sie nicht ausreichend Feuchtigkeit enthalten. Ein zu hoher Anteil an Mehl oder ein zu niedriger Fettgehalt kann ebenfalls dazu führen, dass Muffins trocken werden. Um trockene Muffins zu vermeiden, ist es wichtig, das Rezept sorgfältig zu befolgen und die Backzeit im Auge zu behalten. Mit der richtigen Zubereitung können Muffins saftig und köstlich sein. **
-
Ist Gewürztraminer trocken?
Ist Gewürztraminer trocken? Gewürztraminer ist in der Regel ein aromatischer Weißwein, der sowohl in trockenen als auch in lieblichen Stilen hergestellt werden kann. In der Regel wird Gewürztraminer jedoch eher in einer halbtrockenen bis lieblichen Variante produziert, um seine charakteristischen Aromen von Gewürzen, Blumen und exotischen Früchten zu betonen. Es gibt jedoch auch trockene Versionen von Gewürztraminer, die weniger süß und fruchtig sind. Letztendlich hängt es vom Weingut und der Region ab, wie der Gewürztraminer hergestellt wird und ob er trocken oder lieblich ist. **
-
Ist Portwein trocken?
Portwein kann sowohl trocken als auch süß sein, je nachdem, wie er hergestellt wird. Trockener Portwein wird durch die Zugabe von Weinbrand während des Gärungsprozesses gestoppt, was dazu führt, dass nicht der gesamte Zucker in Alkohol umgewandelt wird. Dadurch behält der Portwein einen geringeren Restzuckergehalt und schmeckt trockener. Süßer Portwein hingegen wird durch die Zugabe von Weinbrand erst nach Abschluss der Gärung gestoppt, wodurch mehr Zucker im Wein verbleibt und er süßer schmeckt. Letztendlich hängt es also von der Herstellung ab, ob ein Portwein trocken ist oder nicht. **
-
Was ist der Online-Shop Wagner Versand?
Der Wagner Versand ist ein Online-Shop, der eine Vielzahl von Produkten aus den Bereichen Haushalt, Garten, Freizeit und Technik anbietet. Kunden können dort bequem von zu Hause aus einkaufen und ihre Bestellungen direkt nach Hause liefern lassen. Der Shop zeichnet sich durch eine große Auswahl, gute Preise und einen zuverlässigen Kundenservice aus. **
Wurde die Bestellung im Online-Shop storniert?
Entschuldigung, aber ich habe keinen Zugriff auf Informationen über Bestellungen oder Stornierungen in einem bestimmten Online-Shop. Bitte wenden Sie sich direkt an den Kundenservice des Online-Shops, um Informationen zu Ihrer Bestellung zu erhalten. **
Sind diese Produkte gut, um die Haare trocken zu machen?
Es tut mir leid, aber ich kann Ihre Frage nicht beantworten, da Sie nicht angegeben haben, um welche Produkte es sich handelt. Bitte geben Sie weitere Informationen, damit ich Ihnen helfen kann. **
Top-Angebote
Produkte zum Begriff Trocken:
-
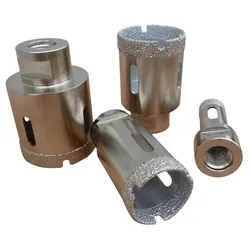
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wagner, Daniel: TrockenTrocken , Wie führt man ein Leben im Sog der Sucht? Wie fühlt es sich an, am Totenbett der eigenen Mutter besoffen sein zu müssen, weil nichts wichtiger ist als der nächste Schluck? Wie ist es, wenn sich jeder Tag und jede Nacht um die Sucht dreht und man bereit ist, alles zu vernichten, um ihr zu dienen? In gnadenloser Offenheit schreibt Daniel Wagner von der Hölle und den Monstern, die jahrelang sein Leben definierten. Er gibt einen ungeschönten Einblick in das Innenleben einer Suchterkrankung und wie sie nach außen hin explodiert. Ein bewegendes Buch, das aufdeckt und wachrüttelt: Betroffene, Nahestehende und Antwortsuchende. , Kühlerkomponenten > Elektro- & Hybridautoteile , Erscheinungsjahr: 20250205, Autoren: Wagner, Daniel, Seitenzahl/Blattzahl: 176, Keyword: Alkohol; Gesundheit; Konsum; Konsumverhalten; Leben; Sucht; Suchterkrankung; lebensnah, Fachschema: Hilfe / Lebenshilfe~Lebenshilfe, Fachkategorie: Psychologie~Selbsthilfe und Persönlichkeitsentwicklung, Warengruppe: HC/Belletristik/Biographien, Erinnerungen, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 200, Breite: 120, Höhe: 20, Gewicht: 250, Produktform: Gebunden, Genre: Belletristik,24,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Steireif, Alexander: Handbuch Online-ShopHandbuch Online-Shop , Strategien, Erfolgsrezepte, Lösungen für wirkungsvollen E-Commerce. Der Leitfaden für Ihren Erfolg im Online-Handel , Sport-Stoßdämpfer > Sportfederung , Auflage: 3. Auflage, Erscheinungsjahr: 20211223, Produktform: Leinen, Titel der Reihe: Rheinwerk Computing##, Autoren: Steireif, Alexander~Rieker, Rouven Alexander~Bückle, Markus, Edition: ENL, Auflage: 22003, Auflage/Ausgabe: 3. Auflage, Seitenzahl/Blattzahl: 892, Themenüberschrift: BUSINESS & ECONOMICS / E-Commerce / Online Trading, Keyword: Web-Shops; Shopware; Magento; E-bay; Amazon-Marketplace; Kunden-Support; Online-Marketing; Usability User Experience UX; Digital-Marketing; Online-Shops erstellen; WordPress; DSGVO; Bitcoin; Bücher Grundlagen Kurse Tipps Workshops Tutorials Wissen; Conversion-Monitoring, Fachschema: Informatik~Internet~Surfen (Internet)~E-Business~Electronic Commerce - E-Commerce~E-Venture~Internet / Electronic Commerce~Net Economy~Electronic Marketing - Online-Marketing~Marketing / Electronic Commerce~Direktmarketing - Direktvermarktung~Marketing / Direktmarketing, Fachkategorie: Informatik~Internet, allgemein~Computernetzwerke und maschinelle Kommunikation~E-Commerce, E-Business~Direktmarketing / Telemarketing, Sprache: Deutsch, Warengruppe: HC/Datenkommunikation/Netze/Mailboxen, Fachkategorie: Online-Marketing, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Rheinwerk Verlag GmbH, Verlag: Rheinwerk Verlag GmbH, Verlag: Rheinwerk Verlag GmbH, Länge: 248, Breite: 186, Höhe: 55, Gewicht: 1777, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0090, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 265962949,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Ist der trocken abwischbare Stift nicht mehr trocken abwischbar?
Es ist möglich, dass der trocken abwischbare Stift nach längerer Verwendung oder unsachgemäßer Lagerung seine trocken abwischbare Eigenschaft verliert. In diesem Fall kann er möglicherweise nicht mehr vollständig von der Oberfläche entfernt werden, auf der er verwendet wurde. Es ist ratsam, den Stift regelmäßig zu überprüfen und gegebenenfalls zu ersetzen, um beste Ergebnisse zu erzielen. **
-
Was tun, wenn Brillenputztücher trocken geworden oder trocken gewesen sind?
Wenn Brillenputztücher trocken geworden sind, kannst du sie mit etwas Wasser befeuchten, um sie wieder benutzen zu können. Alternativ kannst du auch spezielle Brillenreinigungssprays oder -tropfen verwenden, um die Tücher wieder feucht zu machen. Wenn die Tücher bereits längere Zeit trocken waren, ist es möglicherweise besser, neue Tücher zu verwenden, da sie möglicherweise nicht mehr effektiv reinigen. **
-
Sind Muffins trocken?
Muffins können trocken sein, wenn sie zu lange gebacken wurden oder wenn sie nicht ausreichend Feuchtigkeit enthalten. Ein zu hoher Anteil an Mehl oder ein zu niedriger Fettgehalt kann ebenfalls dazu führen, dass Muffins trocken werden. Um trockene Muffins zu vermeiden, ist es wichtig, das Rezept sorgfältig zu befolgen und die Backzeit im Auge zu behalten. Mit der richtigen Zubereitung können Muffins saftig und köstlich sein. **
-
Ist Gewürztraminer trocken?
Ist Gewürztraminer trocken? Gewürztraminer ist in der Regel ein aromatischer Weißwein, der sowohl in trockenen als auch in lieblichen Stilen hergestellt werden kann. In der Regel wird Gewürztraminer jedoch eher in einer halbtrockenen bis lieblichen Variante produziert, um seine charakteristischen Aromen von Gewürzen, Blumen und exotischen Früchten zu betonen. Es gibt jedoch auch trockene Versionen von Gewürztraminer, die weniger süß und fruchtig sind. Letztendlich hängt es vom Weingut und der Region ab, wie der Gewürztraminer hergestellt wird und ob er trocken oder lieblich ist. **
Ähnliche Suchbegriffe für Trocken
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 65 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber62,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 100 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber84,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Ist Portwein trocken?
Portwein kann sowohl trocken als auch süß sein, je nachdem, wie er hergestellt wird. Trockener Portwein wird durch die Zugabe von Weinbrand während des Gärungsprozesses gestoppt, was dazu führt, dass nicht der gesamte Zucker in Alkohol umgewandelt wird. Dadurch behält der Portwein einen geringeren Restzuckergehalt und schmeckt trockener. Süßer Portwein hingegen wird durch die Zugabe von Weinbrand erst nach Abschluss der Gärung gestoppt, wodurch mehr Zucker im Wein verbleibt und er süßer schmeckt. Letztendlich hängt es also von der Herstellung ab, ob ein Portwein trocken ist oder nicht. **
-
Was ist der Online-Shop Wagner Versand?
Der Wagner Versand ist ein Online-Shop, der eine Vielzahl von Produkten aus den Bereichen Haushalt, Garten, Freizeit und Technik anbietet. Kunden können dort bequem von zu Hause aus einkaufen und ihre Bestellungen direkt nach Hause liefern lassen. Der Shop zeichnet sich durch eine große Auswahl, gute Preise und einen zuverlässigen Kundenservice aus. **
-
Wurde die Bestellung im Online-Shop storniert?
Entschuldigung, aber ich habe keinen Zugriff auf Informationen über Bestellungen oder Stornierungen in einem bestimmten Online-Shop. Bitte wenden Sie sich direkt an den Kundenservice des Online-Shops, um Informationen zu Ihrer Bestellung zu erhalten. **
-
Sind diese Produkte gut, um die Haare trocken zu machen?
Es tut mir leid, aber ich kann Ihre Frage nicht beantworten, da Sie nicht angegeben haben, um welche Produkte es sich handelt. Bitte geben Sie weitere Informationen, damit ich Ihnen helfen kann. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.